2026-10-22
Kiedy eksporter żywności planował drugą linię do produkcji puszek, nie zaczynał od najszybszej oferty. Zaczęło się od raportu o odrzuceniu: główny nabywca zwrócił partię ze względu na odchylenia w profilu zawinięcia końcówek. Zespół inżynierów najpierw zdefiniował wymagania dotyczące tolerancji, a dopiero potem porównał konfiguracje maszyn. Ta sekwencja oddziela linię, która przechodzi audyty klientów od linii, która stale wykonuje poprawki.
W tym przewodniku wyjaśniono, co zawiera linia maszyn do produkcji puszek, jak można porównać główne konfiguracje i które czynniki wyboru mają największy wpływ na koszt puszki i długoterminową niezawodność.
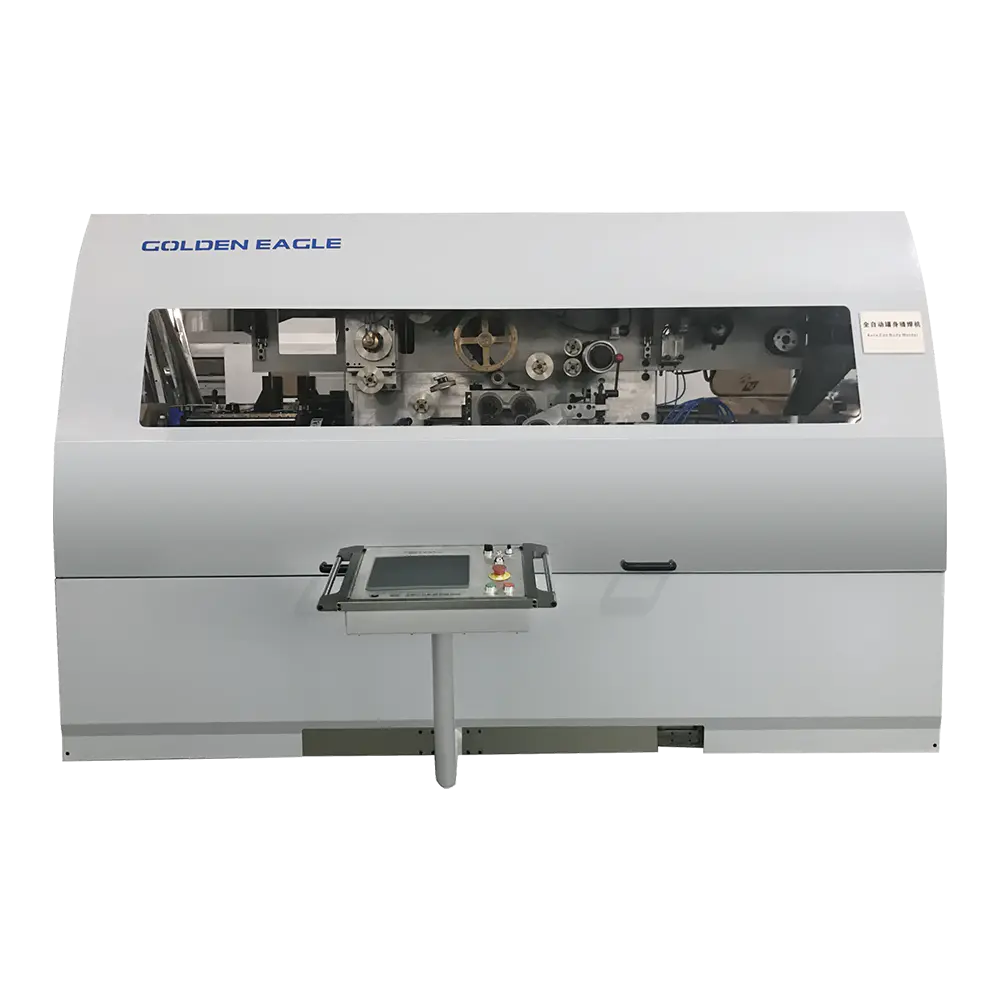
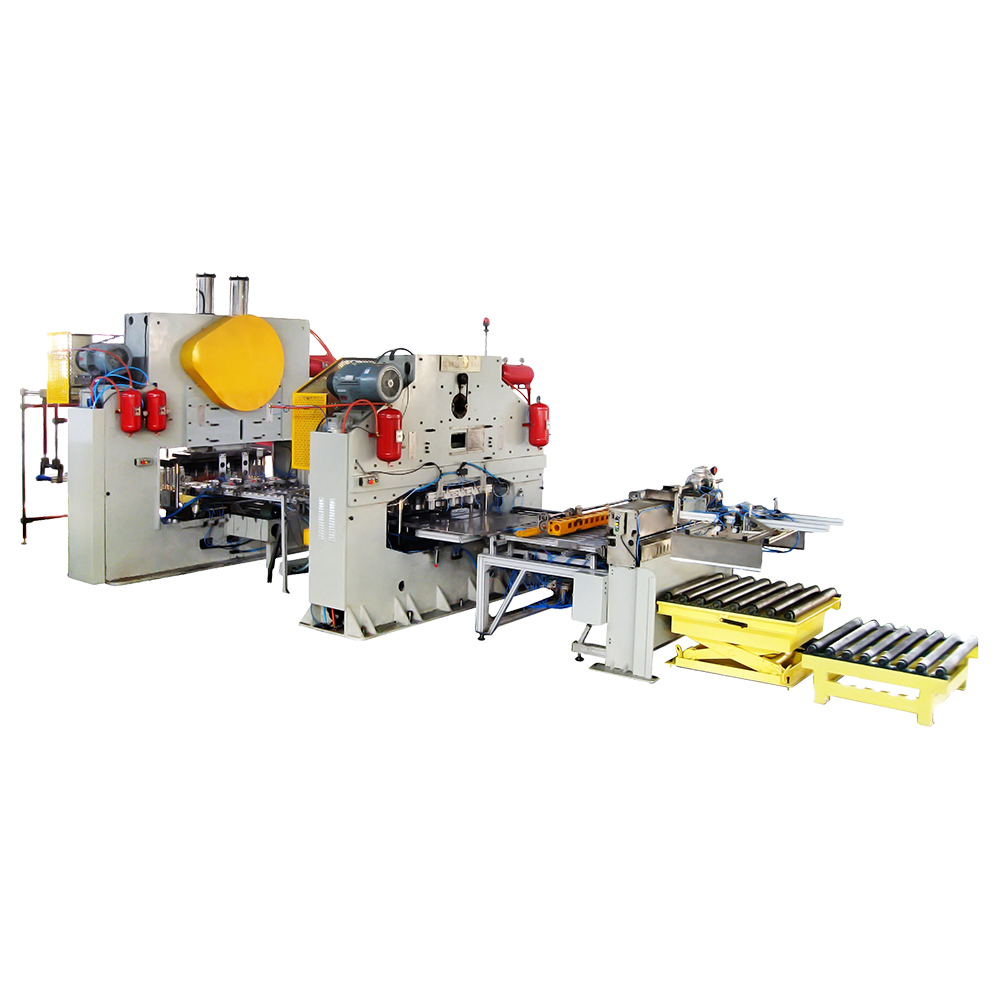
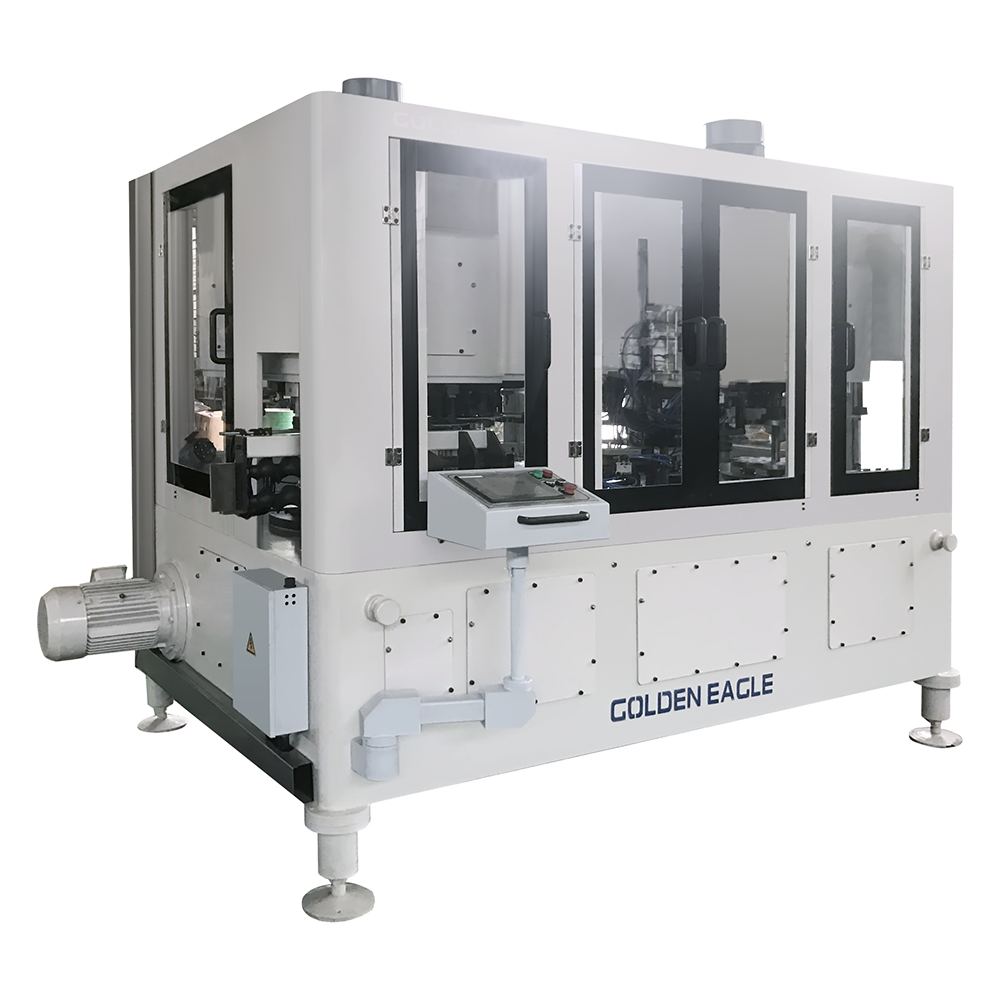
A maszyna do robienia puszek nie jest pojedynczą jednostką w większości zakładów zajmujących się opakowaniami metalowymi. Linia do puszek trzyczęściowych to sekwencja stacji rozpoczynająca się od zwojów lub blachy i kończąca się sprawdzoną pod kątem szczelności, ze szwem puszką gotową do napełniania. Przepływ rdzenia jest następujący:
Każda stacja ma swoje własne parametry jakościowe. Spawacz określa wytrzymałość szwu i konsystencję zakładek; kołnierz kontroluje szerokość kołnierza i stan zawinięcia; zgrzewarka musi posiadać określony prześwit na całym obwodzie. Zmiana w dowolnej stacji poprzedzającej rozprzestrzenia się w dół, dlatego też zintegrowane maszyny są oceniane jako kompletny system, a nie na podstawie prędkości pojedynczej stacji.
Dostawcy z długą historią produkcji, tacy jak Zhejiang Jinying Food Machinery, która od 1978 r. zbudowała ponad 10 000 maszyn do puszek i końcówek do puszek, zwykle dostarczają całą sekwencję jako dopasowane stacje. Eliminuje to ryzyko inżynieryjne związane z podłączaniem sprzętu różnych producentów o niezgodnych wysokościach transferu, taktowaniu i sygnałach sterujących.
Kupujący zazwyczaj porównują kilka konfiguracji. Poniższa tabela podsumowuje główne typy i miejsca, w których każdy z nich pasuje.
| Konfiguracja | Typowe zastosowanie | Główna zaleta |
|---|---|---|
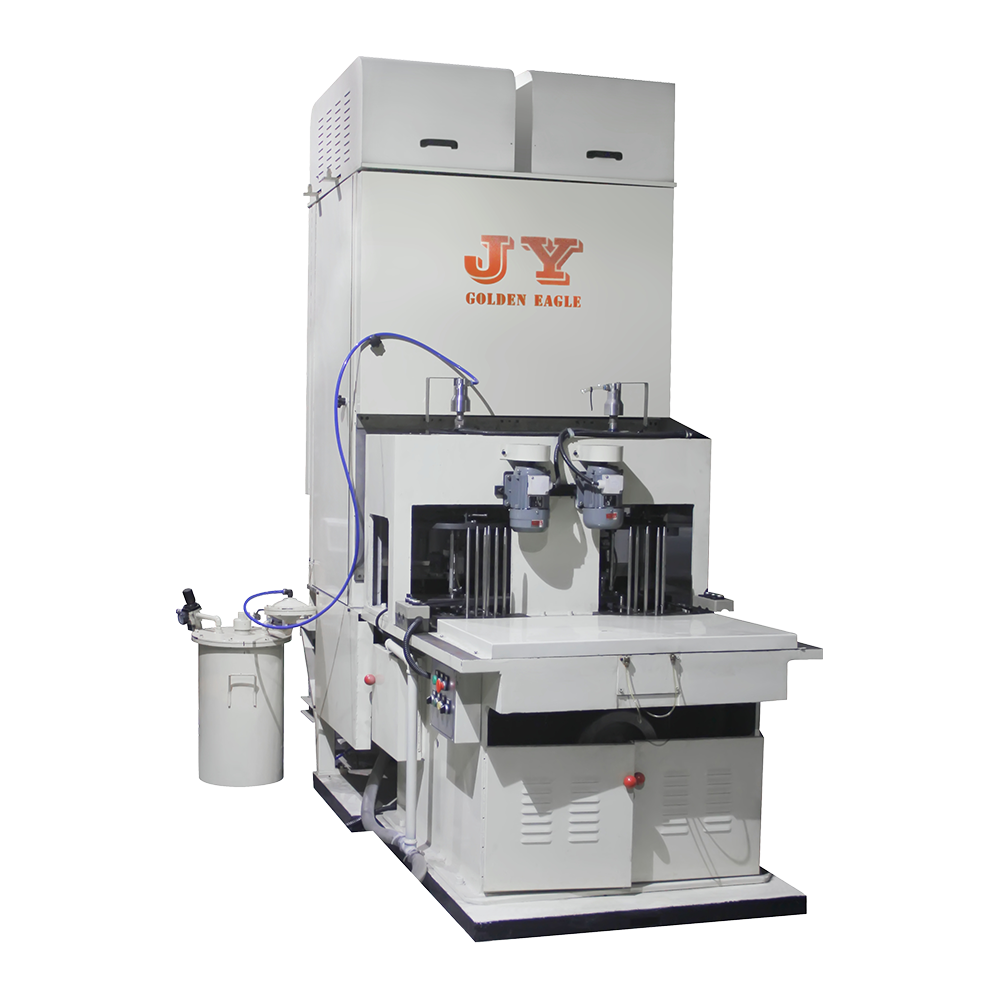
| Sumator jednostanowiskowy | Puszki po mleku w proszku, krótkie serie produkcyjne | Kompaktowa konstrukcja i szybsza zmiana formatu |
| Sumator dwustanowiskowy | Puszki po mleku w proszku o większym zapotrzebowaniu na wydajność | Dwie stacje formujące zrównoważone jednym systemem przenoszenia |
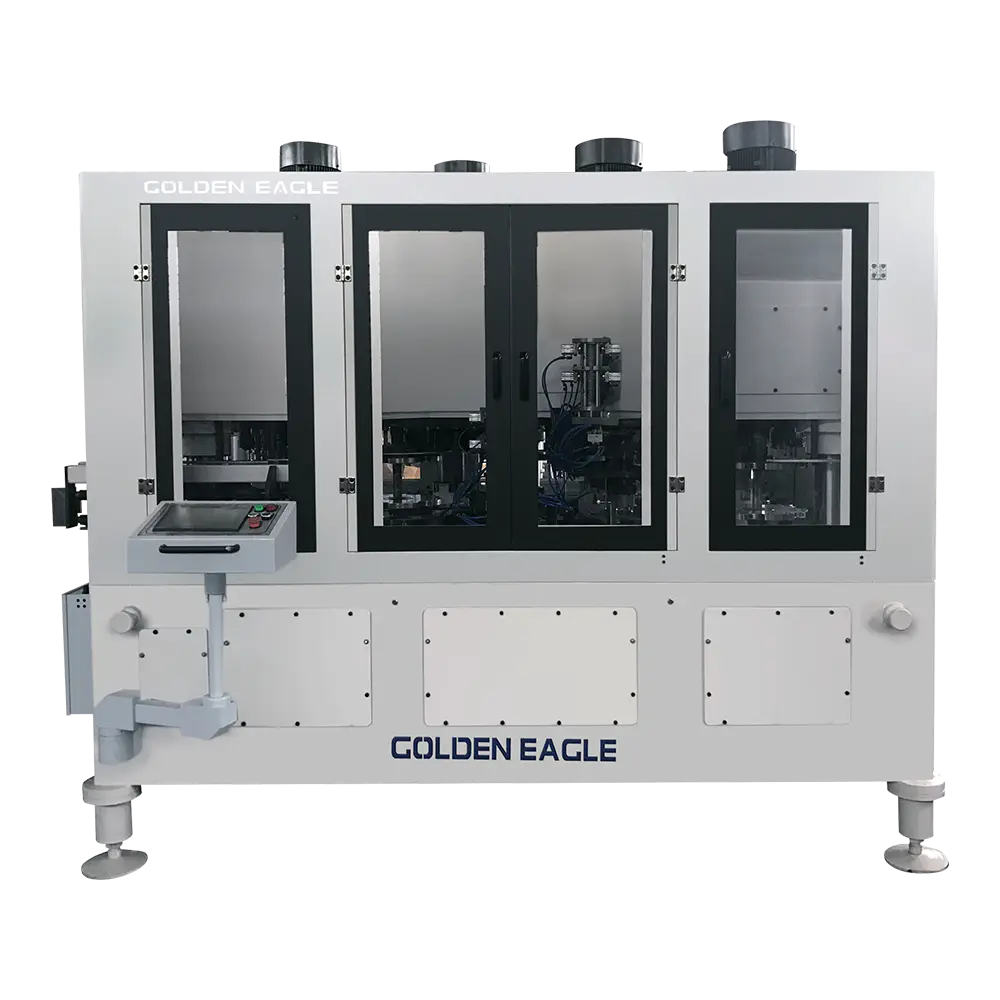
| Sumator trzystanowiskowy | Puszki po żywności i napojach, wydajność od średniej do dużej | Wyższa przepustowość przy stabilnym transporcie korpusu |
| Sumator czterostanowiskowy | Puszki po żywności i napojach, linie o dużej objętości | Maksymalna zintegrowana moc wyjściowa z jednej maszyny |
| Samodzielna spawarka do korpusów | Rośliny produkujące puszki o kilku wysokościach na jednej linii | Szybka zmiana oprzyrządowania spawalniczego dla różnych wymiarów |
Równie ważna jest produkcja pokryw końcowych. Oddzielna linia pokrywy końcowej tworzy pokrywę, nakłada masę uszczelniającą i suszy ją. Jeśli produkujesz końcówki łatwootwieralne, potrzebujesz także prasy konwersyjnej oraz maszyny do powlekania i suszenia po naprawie. Kupujący, którzy podczas planowania zapominają o pojemności pokrywy końcowej, często stwierdzają, że linia korpusu puszki przekracza linię pokrywy, tworząc wąskie gardło, którego późniejsze usunięcie jest kosztowne.
Moc znamionowa jest najbardziej widoczną liczbą w wycenie, ale nie najważniejszą. Zamiast tego użyj poniższych kryteriów i poproś o zapisanie wartości każdego z nich.
Przed porównaniem maszyn zdefiniuj akceptowalne limity szerokości kołnierza, zachodzenia na siebie korpusu, luzu szwu i zawinięcia końca. Jeśli Twoi klienci przeprowadzają kontrolę rozbiórki przy użyciu podwójnych szwów, maszyna musi wykazywać wąskie tolerancje przez całą zmianę produkcyjną, a nie tylko podczas próby odbiorczej.
W przypadku zakładów produkujących puszki o wielu średnicach i wysokościach tygodniowo czas przezbrojenia może mieć większe znaczenie niż prędkość maksymalna. Zapytaj, ile czasu zajmuje wymiana zestawów matryc, rolek zszywających i szyn transferowych oraz czy system wymiany jest objęty zakresem dostawy.
Różne korpusy puszek wykorzystują różną grubość blachy, stan i rodzaje powłok. Upewnij się, że zakres znamionowy maszyny obejmuje zarówno bieżącą specyfikację metalu, jak i następną, której możesz potrzebować.
Matryce, rolki zgrzewające i rolki zgrzewające zużywają się. Tańsza maszyna z krótkotrwałym oprzyrządowaniem może w ciągu dwóch lat zniweczyć jej przewagę cenową. Zapytaj o trwałość narzędzia wyrażoną w liczbie uderzeń lub puszek oraz o koszt i czas realizacji każdej części zamiennej.
Prędkość znamionowa zakłada ciągłe dostarczanie materiału i natychmiastowe usuwanie gotowych puszek. Jeśli sprzęt poprzedzający lub końcowy nie jest w stanie tego zapewnić, rzeczywista przepustowość będzie niższa. Dostawcy mogą obliczyć efektywną wydajność na podstawie harmonogramu zmian, metody podawania i sposobu pakowania.
Aby zrozumieć, jak wybory konfiguracyjne wpływają na potencjalną moc wyjściową, porównaj poniższy względny wskaźnik wydajności. Liczby są znormalizowane do sumatora dwustanowiskowego jako 100, więc pokazują proporcje, a nie bezwzględne specyfikacje maszyny.
Wykres 1. Względny wskaźnik wydajności według konfiguracji maszyny, znormalizowany do podwójnej stacji = 100.
Wybór większej konfiguracji jest ekonomiczny tylko wtedy, gdy można utrzymać linię zasilaną materiałem i obsadzić ją personelem na dodatkowe zmiany. Jeśli popyt na rynku będzie stopniowo rósł, kombajn trzystanowiskowy z wolną zdolnością przesyłową może okazać się mądrzejszy niż model czterostanowiskowy, który w pierwszym roku pracuje na biegu jałowym przy poziomie wykorzystania wynoszącym 60%.
Koszt na puszkę jest ostatecznym miernikiem decyzji. Zawiera kilka komponentów:
Maszyna ze średnią zawartością złomu wynoszącą 4% zamiast 1,5% będzie w ciągu dziesięciu lat kosztować znacznie więcej niż początkowa różnica cen między dostawcami. Saldo linii jest odrębnym ryzykiem. Jeśli znamionowa prędkość spawacza jest wyższa niż prędkość stacji zaginania, nadwyżka wydajności jest bezużyteczna, chyba że dodasz zderzaki. Zapytaj dostawcę o indeks prędkości każdej stacji funkcjonalnej i sprawdź, czy maszyna ma zintegrowane buforowanie lub elektroniczną synchronizację pomiędzy stacjami.
Liczy się tutaj długie doświadczenie w obsłudze wielu typów produktów. Dostawca, który dostarczył tysiące maszyn do linii produkujących żywność, napoje, mleko w proszku, aerozole i puszki po chemikaliach, może doradzić w zakresie lepszego zrównoważenia kompromisów niż dostawca oferujący tylko jeden typ maszyny.
Przed podpisaniem umowy zakupu sprawdź u dostawcy następujące punkty:
Dostawcy z długą historią produkcyjną, tacy jak Zhejiang Jinying Food Machinery, która produkuje maszyny do produkcji puszek od 1978 roku i zatrudnia ponad 350 przeszkolonych pracowników, często utrzymują szerszy zapas części eksploatacyjnych do starych i nowych modeli. Jest to praktyczna zaleta, gdy niespodziewana awaria rolki zszywającej powoduje zatrzymanie linii.
Eksport do Europy, Azji, Afryki oraz Ameryki Północnej i Południowej to kolejny sygnał: maszyny działające w różnych klimatach, dostawcy metali i kultury konserwacji wskazują na solidność konstrukcji. Jednak każda roślina jest inna. Przed złożeniem zapytania o wycenę prześlij dostawcy rzeczywiste rysunki puszek, specyfikację metalu i docelową prędkość i poproś go o skomentowanie wszelkich zagrożeń związanych z kompatybilnością.
Powiązane produkty
Firma założona w 1978 roku jest jedną z największych dobrze znanych firm w sprawie puszek w kraju i za granicą.
Kategorie produktów
Informacje kontaktowe
Zhongshatou Shenjiamen Zhoushan Zhejiang Chiny
+86-580-3056646