2026-10-15
Kierownik produkcji zamawia maszynę do produkcji puszek blaszanych, która spodziewa się wydajności 500 puszek na minutę. Przyjeżdża spawarka, przechodzi test fabryczny, a następnie pozostaje bezczynna przez dwa tygodnie, ponieważ zamykarka nie może dorównać jej prędkości, krajarka wytwarza zadziory, a oprzyrządowanie do rozmiaru puszki planowanego na 2026 r. nigdy nie zostało podane w ofercie. Sama maszyna rzadko jest wąskim gardłem. Wyważenie linii, pakiet narzędzi i tolerancja materiału zwykle decydują o tym, czy maszyna do produkcji blachy ocynowanej zwróci się w ciągu roku czy trzech.
W tym artykule wyjaśniono, co właściwie obejmuje maszyna do produkcji puszek ocynowanych, jak przebiega główny proces od zwoju do gotowej puszki oraz jakie kryteria wyboru mają największe znaczenie w przypadku produkcji puszek do żywności, napojów, aerozoli i środków chemicznych.
Maszyna do produkcji puszek blaszanych nie jest pojedynczą jednostką. Jest to skoordynowany zestaw urządzeń, który przekształca cynowaną stalową cewkę w zadrukowaną, spawaną, powlekaną i ze szwem puszkę. W przypadku puszek trzyczęściowych linia zazwyczaj obejmuje rozwijarkę, krajarkę dwuczęściową, zgrzewarkę do korpusów, urządzenie do powlekania i suszenia szwów bocznych, kombinator lub kołnierzownicę, zszywarkę i stanowiska kontrolne. W przypadku puszek dwuczęściowych proces zmienia się na formowanie kubków, ciągnienie, prasowanie ścian, przycinanie i przewężanie, ale obowiązuje ta sama zasada: każda stacja musi przepuszczać puszki z odpowiednią szybkością.
Termin ten obejmuje również oprzyrządowanie i formy. Matryca kanałowa prasy konwersyjnej, matryca prasująca CNC lub wałek zgrzewający określa, czy gotowa puszka spełnia tolerancję wymiarową. Kupujący, którzy traktują oprzyrządowanie jako akcesorium, często odkrywają, że zapasowe formy kosztują więcej niż pierwotnie przewidziana kwota.
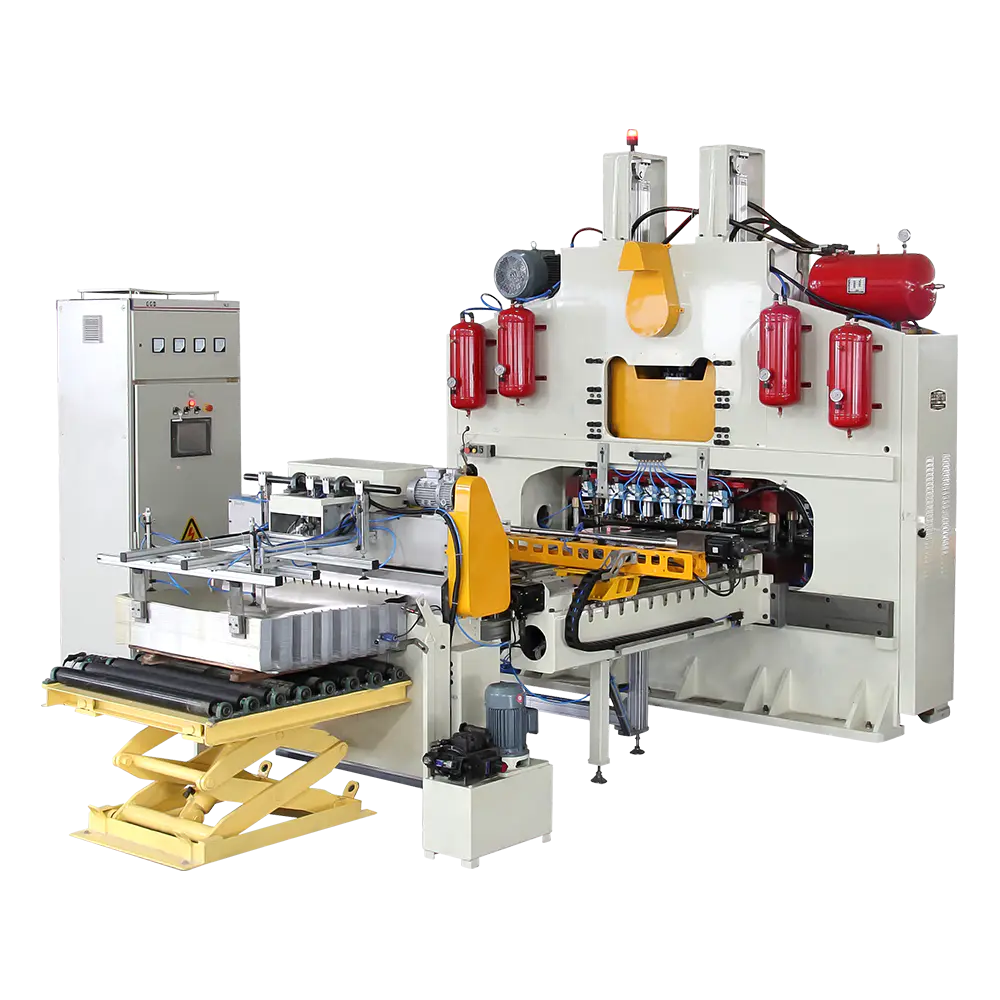
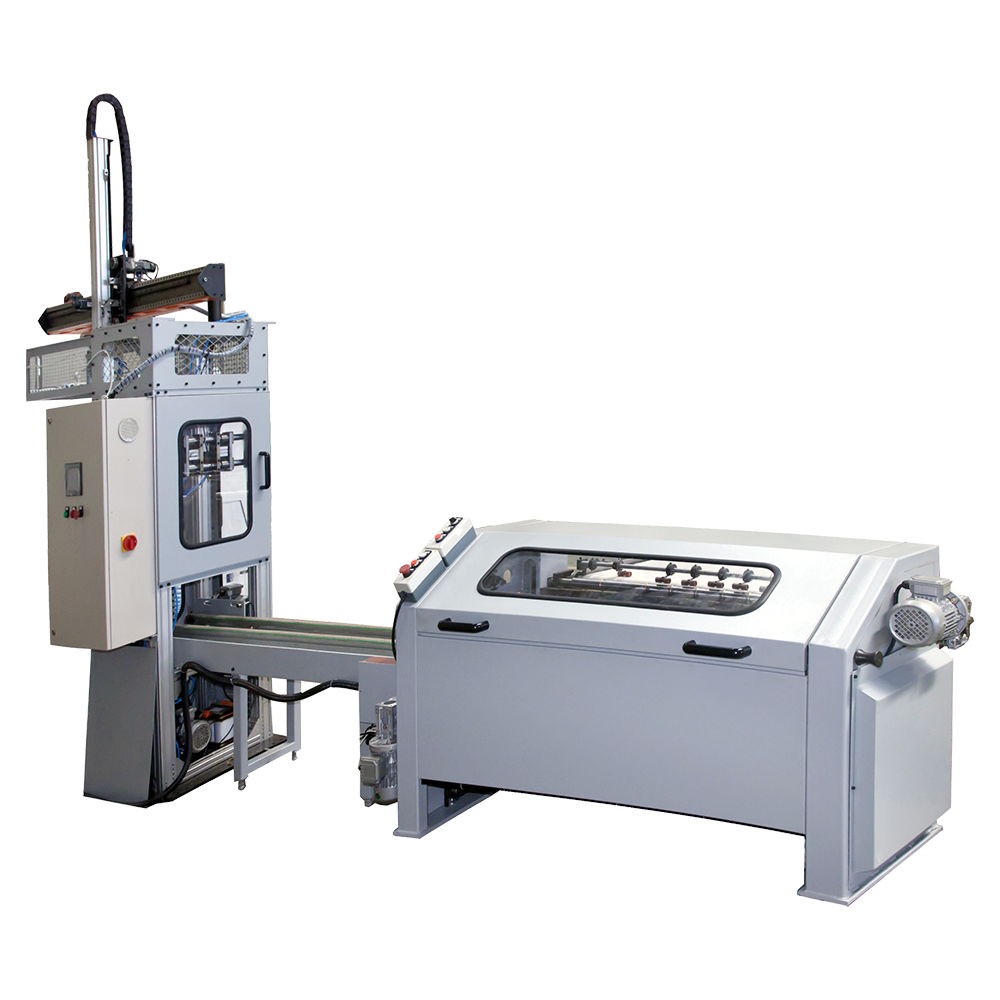
 Czterostanowiskowa maszyna do produkcji puszek do zszywania kołnierzy i obrzeży Strona produktu zawiera listę modeli serii GT3B do produkcji puszek do żywności i napojów, obejmujących przewężanie, wywijanie, frezowanie i zszywanie z opcjami OEM/ODM. Zobacz produkt →
Poniższa sekwencja jest typowa dla trzyczęściowej linii puszek z blachy białej. Zakresy prędkości są ogólnymi odniesieniami branżowymi, a nie gwarancjami, ponieważ rzeczywista wydajność zależy od średnicy puszki, grubości materiału i najsłabszej stacji na linii.
Pierwszym praktycznym krokiem jest nacięcie. Krajarka dwustronna tnie szeroki zwój blachy białej na półfabrykaty korpusu o wymaganej szerokości. Zadziory lub wybrzuszenia powodują tutaj wady spawalnicze w dalszej części procesu. Następnie spawacz łączy półfabrykat w cylinder. W przypadku puszek na żywność szew spawany jest pokryty powłoką szwu bocznego i warstwą suszącą, aby chronić odsłonięte żelazo przed korozją. Następnie korpus puszki trafia do sumatora lub kołnierza, gdzie końce są przygotowywane do zszywania. Zszywacz zwija koniec na korpus, tworząc hermetyczne połączenie.
Dwuczęściowe puszki po napojach pomijają etap spawania. Zamiast tego prasa do baniek tworzy płytką miseczkę, a producent korpusów rozciąga ją, tworząc bezszwową puszkę. Ta metoda nadaje się do produkcji napojów na dużą skalę, ale wymaga innego oprzyrządowania i większego budżetu kapitałowego.
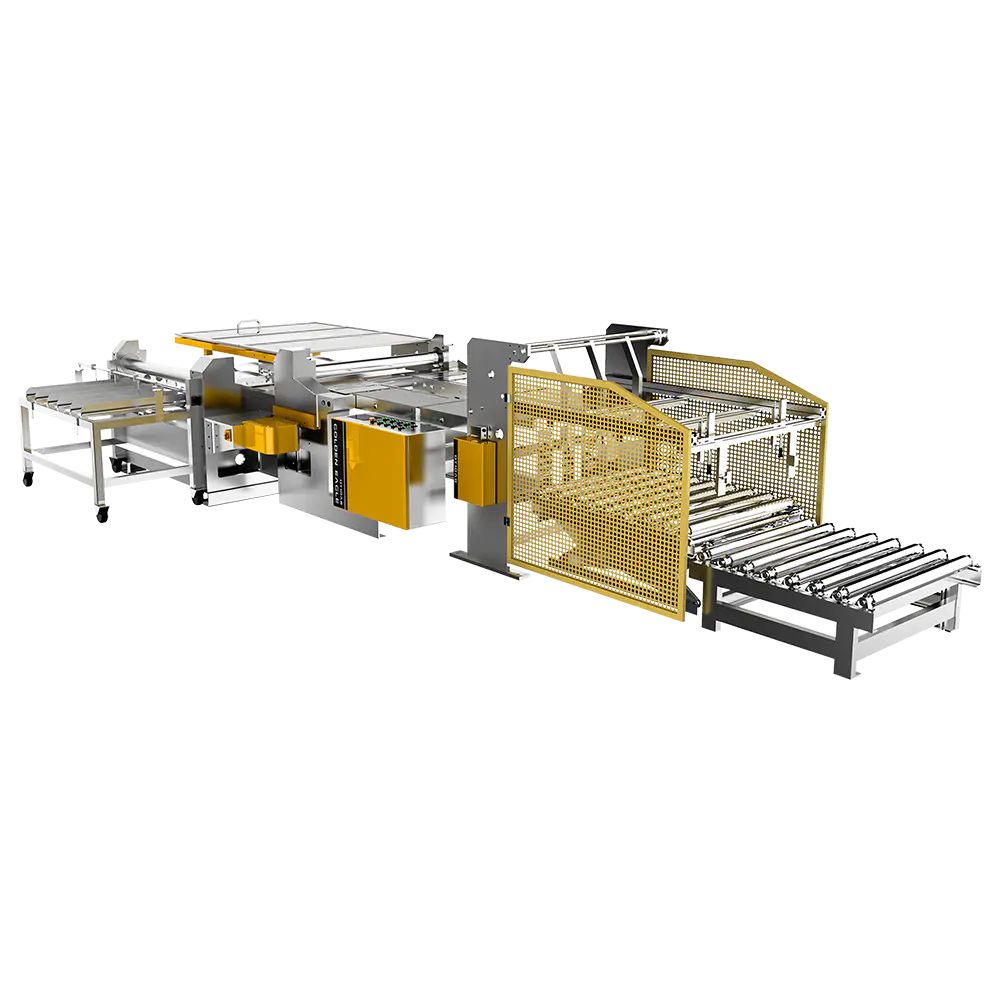
 Automatyczna zgrzewarka do szwów puszek GT10C-500 o dużej prędkości Do produkcji korpusów puszek ta automatyczna zgrzewarka do szwów jest przeznaczona do 500 cykli na minutę i obejmuje różne rozmiary puszek do zastosowań w żywności, napojach i aerozolach. Zobacz produkt →
Zacznij od puszki, a nie od maszyny. Linia określona dla rozmiaru puszki na rok 2026 może nie obsłużyć promocyjnego kształtu na rok 2028 bez nowego oprzyrządowania. Poniższe kryteria zapobiegają najbardziej kosztownym rozbieżnościom.
Bardziej szczegółową listę kontrolną znajdziesz w tym przewodniku jak wybrać odpowiednią maszynę do produkcji puszek .
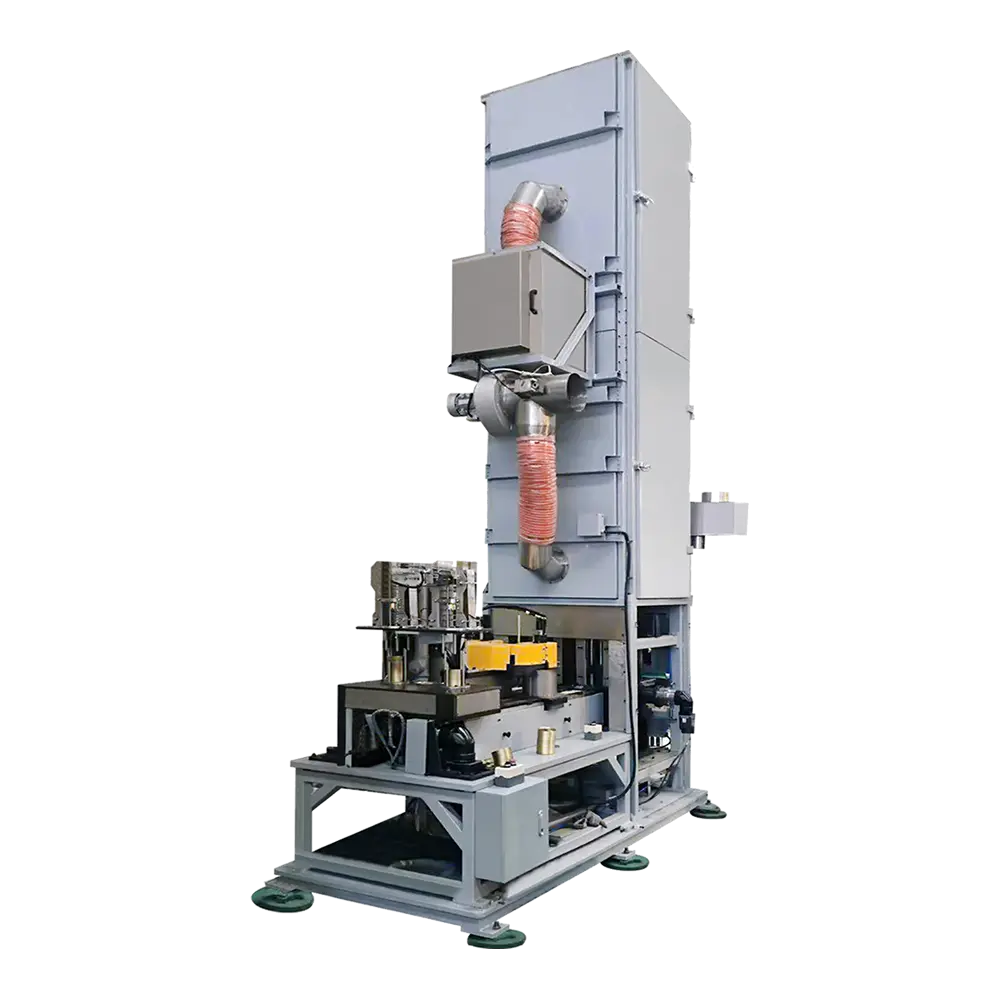
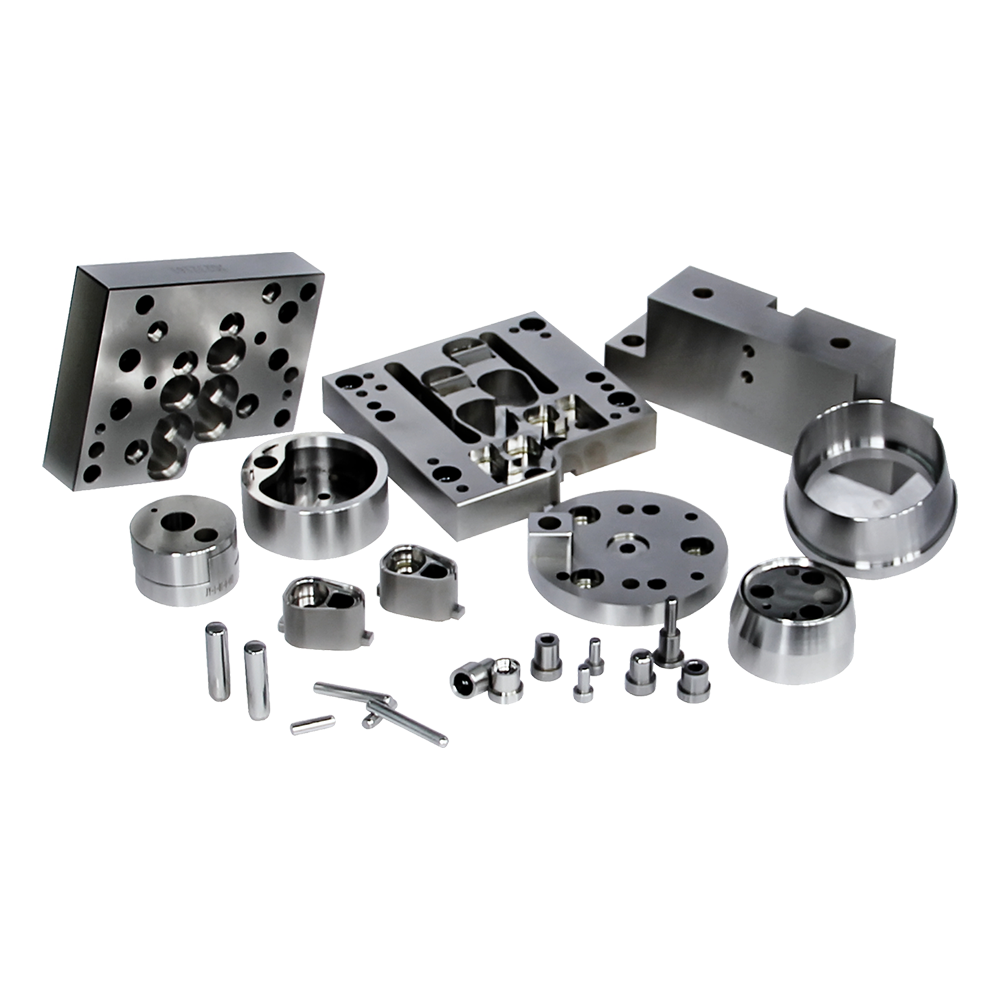
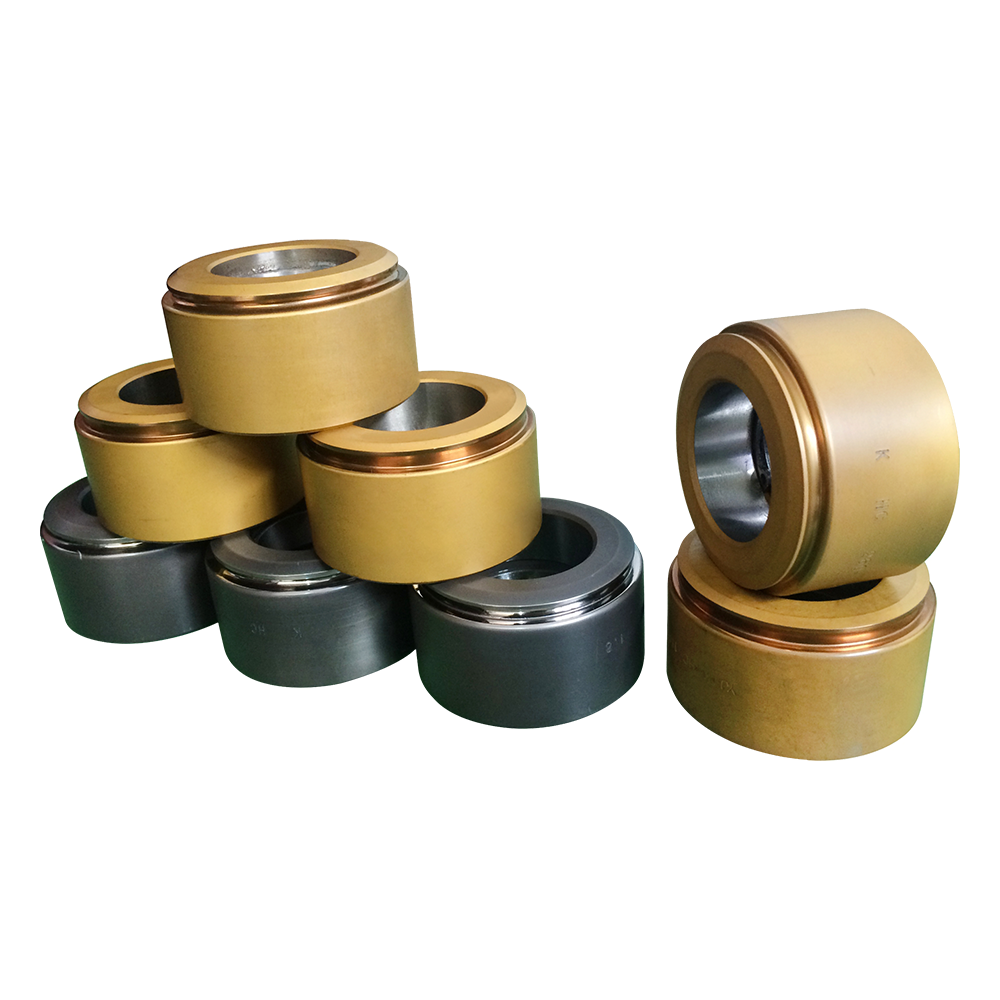
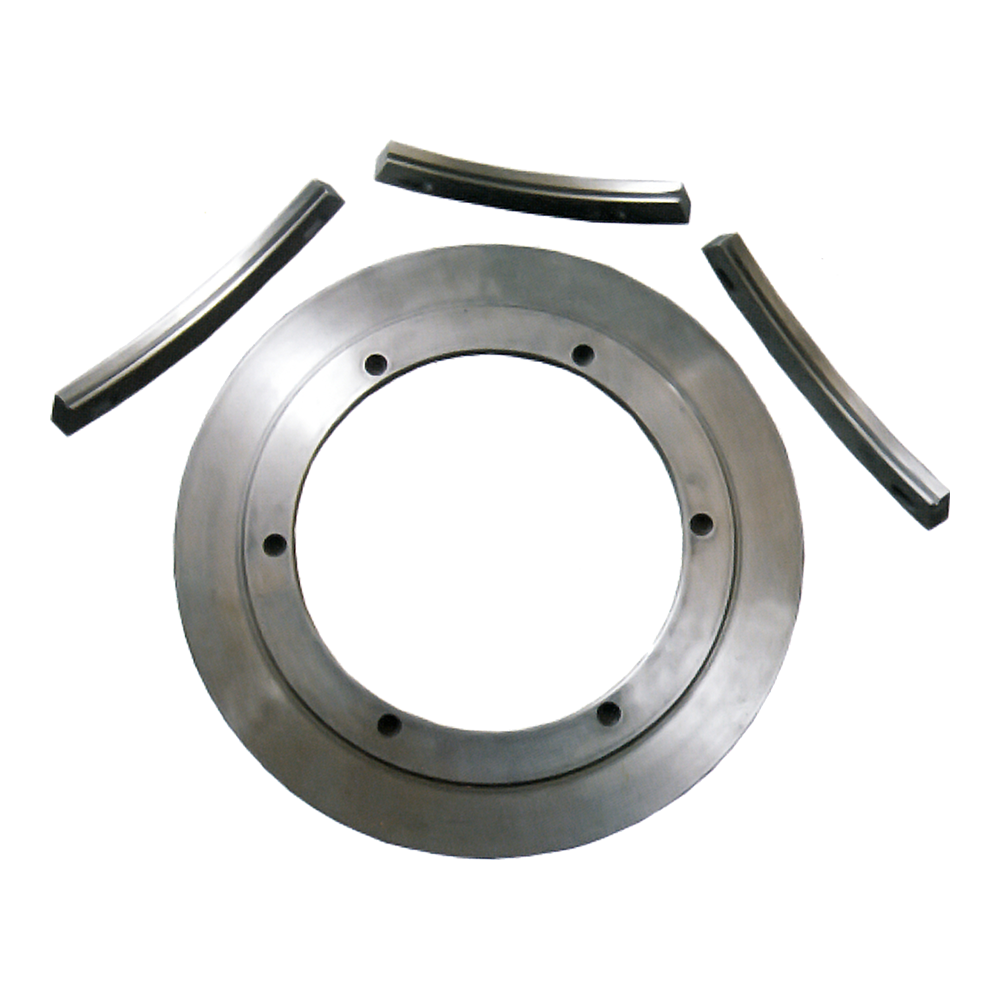
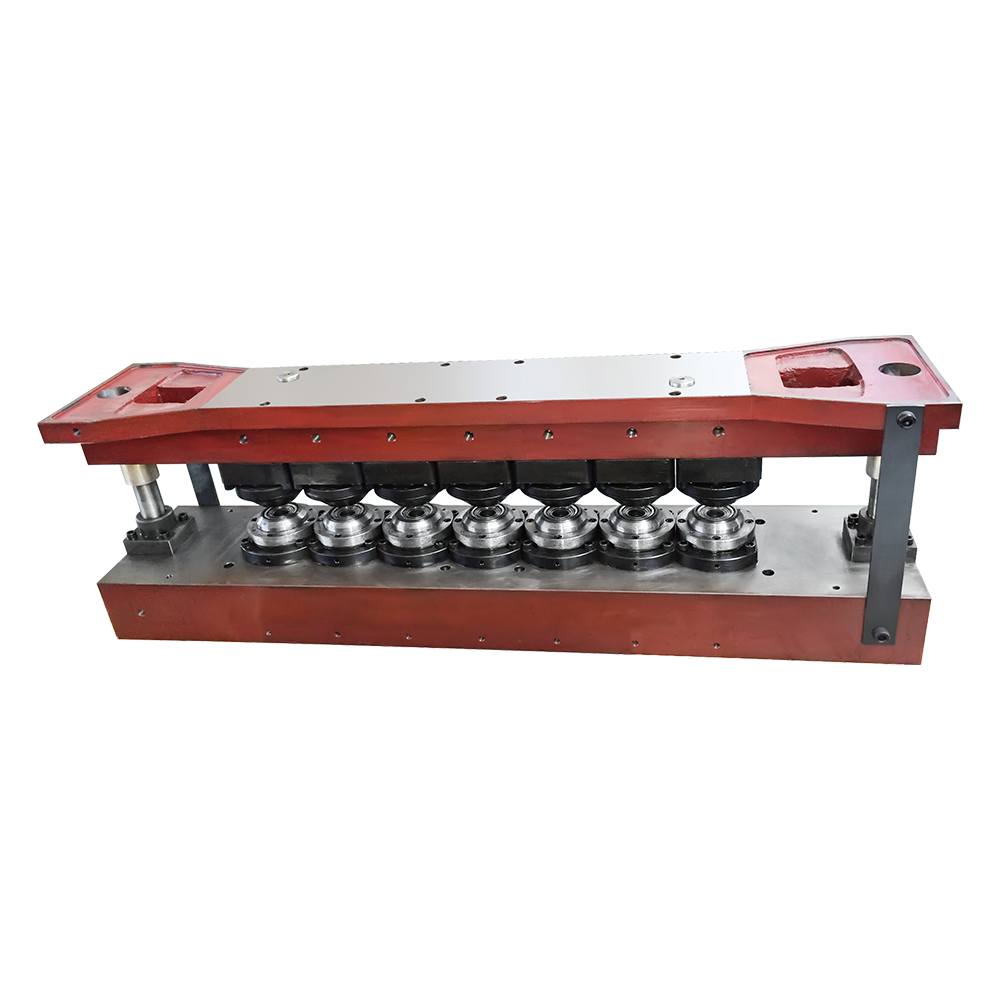 Prasa konwersyjna CNC Matryca do tłoczenia puszek do produkcji oprzyrządowania Ta matryca prasująca CNC, wymieniona jako element formy z dostępnością OEM/ODM, znajduje się obok rolki zgrzewającej prasy konwersyjnej i oprzyrządowania matrycy kanałowej. Zobacz produkt →
Maszyny do produkcji puszek ocynowanych obsługują kilka rodzin puszek. Poniższa tabela porównuje główne trasy i sprzęt, który zmienia się między nimi.
| Można pisać | Typowy materiał | Kluczowe wyposażenie | Wspólne branże |
|---|---|---|---|
| Puszka trzyczęściowa | Blacha blaszana, ECCS | Krajarka dwustronna, body welder, side-seam coater, combiner, seamer | Żywność, chemia, aerozol |
| Puszka dwuczęściowa | Aluminium, blacha ocynowana | Prasa do baniek, bodymaker, trymer, maszyna do szyjkowania | Napoje, piwo, napoje bezalkoholowe |
| Puszka aerozolu | Blacha blaszana | Prasa stożkowa/kopułowa, dziurkacz górnej pokrywy, zgrzewarka, tester szczelności | Higiena osobista, domowa, przemysłowa |
| Puszka mleka w proszku | Blacha blaszana | Łączarka jedno lub dwustanowiskowa, zszywarka, maszyna wykładająca | Nabiał, mieszanka dla niemowląt |
Puszki aerozolowe wymagają dodatkowego ciśnienia. Stożek i kopuła muszą być uformowane według dokładnych wymiarów, a zgrzewarka musi stworzyć szczelne połączenie. W przypadku puszek po mleku w proszku wewnętrzna wyściółka i zastosowanie mieszanki wpływają na okres przydatności do spożycia. Jeśli Twój asortyment produktów obejmuje więcej niż jeden typ, zapytaj dostawcę, czy ta sama linia może przełączać się między nimi, czy też linia dedykowana jest bardziej ekonomiczna.
Dwie identyczne maszyny do produkcji puszek blaszanych mogą mieć bardzo różny czas sprawności. Różnica zwykle wynika z dyscypliny konserwacji, szkolenia operatorów i sposobu przechowywania części zamiennych. Konserwacja reaktywna wydaje się tańsza, dopóki wałek zszywający nie ulegnie awarii w szczytowym zamówieniu.
Powyższe liczby stanowią przykładowe zakresy oparte na powszechnych doświadczeniach branżowych. Dokładne liczby zależą od prędkości linii, przesunięć i materiału. Mimo to schemat pozostaje aktualny: planowana kontrola elektrod spawalniczych, rolek zgrzewających i ostrzy tnących ogranicza nieplanowane przestoje. Prosta codzienna kontrola poziomu smaru i ciśnienia powietrza może zapobiec całkowitemu przesunięciu utraconej wydajności.
Szkolenie operatorów ma równie duże znaczenie. Ustawienie spawarki o 5% za wysokie może powodować odpryski, natomiast zgrzewarka z nieprawidłowym dociskiem walca powoduje powstawanie nieszczelności. Dostawcy oferujący szkolenia na miejscu i dokumentację wideo skracają krzywą uczenia się.
Przed podpisaniem zamówienia poproś o fabryczny test akceptacyjny przy użyciu rzeczywistego materiału blachy białej i wymiarów puszki. Maszyna, która przejdzie z próbką dostawcy, może zachowywać się inaczej z Twoją cewką. Potwierdź zakres dostawy: Czy cena obejmuje oprzyrządowanie, instalację, uruchomienie i szkolenie? Czy części zamienne są wymienione z czasem realizacji?
Zapoznaj się także z normami elektrycznymi i bezpieczeństwa obowiązującymi w Twoim regionie. Maszyna zbudowana dla jednego napięcia lub standardu ochrony może wymagać modyfikacji, zanim będzie mogła legalnie działać. Na koniec poproś o listę instalacji referencyjnych obsługujących podobne typy puszek. Krótka rozmowa z istniejącym użytkownikiem może ujawnić więcej niż broszurę.
Maszyna do produkcji puszek blaszanych to długoterminowy atut. Najlepszy wybór nie zawsze jest najszybszy i najtańszy. Jest to linia, która pasuje do Twojego asortymentu puszek, materiałów i możliwości konserwacji, z dostawcą, który może ją wspierać przez następną dekadę.
Powiązane produkty
Firma założona w 1978 roku jest jedną z największych dobrze znanych firm w sprawie puszek w kraju i za granicą.
Kategorie produktów
Informacje kontaktowe
Zhongshatou Shenjiamen Zhoushan Zhejiang Chiny
+86-580-3056646