2026-10-08
Różnica w docisku wałka zszywającego wynosząca 0,02 mm może spowodować, że puszka o wydajności 500 kopii na minutę będzie przeciekać na poziomie 3%. Taka jest rzeczywistość zawarta w wyrażeniu maszyna do produkcji puszek: nie jest to pojedyncza jednostka, ale łańcuch stanowisk do formowania, spawania, powlekania, przewężania i zszywania, które muszą zachować pewne tolerancje. Praktyczny wniosek jest prosty. Przed porównaniem ceny porównaj zakres znamionowych średnic puszek maszyny, okno grubości blachy białej, kontrolę jakości szwów i metodę wymiany z rzeczywistym asortymentem produktów.
W tym artykule wyjaśniono, co robi każdy etap, która konfiguracja maszyny odpowiada docelowej wydajności i gdzie kupujący najczęściej tracą pieniądze po instalacji.
Maszyna do produkcji puszek blaszanych obejmuje sekwencję operacji rozpoczynających się od płaskiego zwoju blachy białej i kończących się zamkniętą, przetestowaną puszką. Każdy etap dodaje tolerancję, którą musi przyjąć następny etap. Jeśli średnica korpusu ulegnie zmianie o 0,05 mm, stacja zgrzewająca może nadal zamknąć szew, ale zakładka staje się nierówna i wzrasta ryzyko wycieku.
Prędkość znamionowa maszyny jest użyteczna tylko wtedy, gdy urządzenia poprzedzające i końcowe mogą jej dorównać. Spawacz pracujący z szybkością 300 cykli na minutę zasilający zgrzewarkę z szybkością 150 cykli na minutę spowoduje problem z buforem, a nie wzrost produkcji.
Maszyny jednostanowiskowe wykonują jedną operację na raz, zwykle w przypadku puszek o małej objętości lub o nieregularnych rozmiarach. Łączniki trzystanowiskowe łączą przewężanie, wyginanie i łączenie w jednej ramie, co zmniejsza zajmowaną powierzchnię i zmniejsza ryzyko uszkodzeń podczas obsługi. Łączniki czterostanowiskowe dodają obróbkę krawędziową lub drugi etap zawijania i są powszechne w przypadku puszek do napojów i żywności przy wyższych prędkościach.
W przypadku linii puszek do żywności lub napojów praktycznym punktem wyjścia jest często trzystanowiskowy mieszalnik. Obsługuje puszki o średnicy od około 52 mm do 200 mm i prędkości od 120 do 300 cykli na minutę, w zależności od napędu i oprzyrządowania.
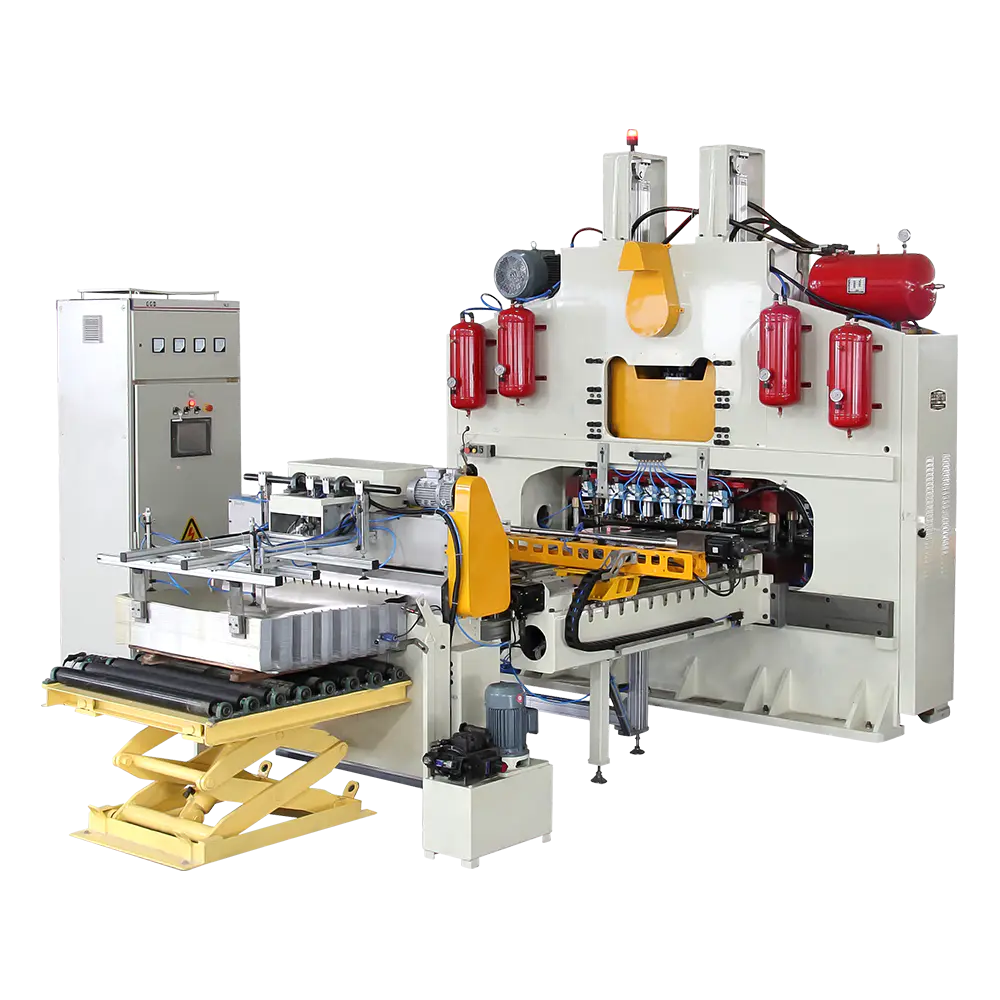
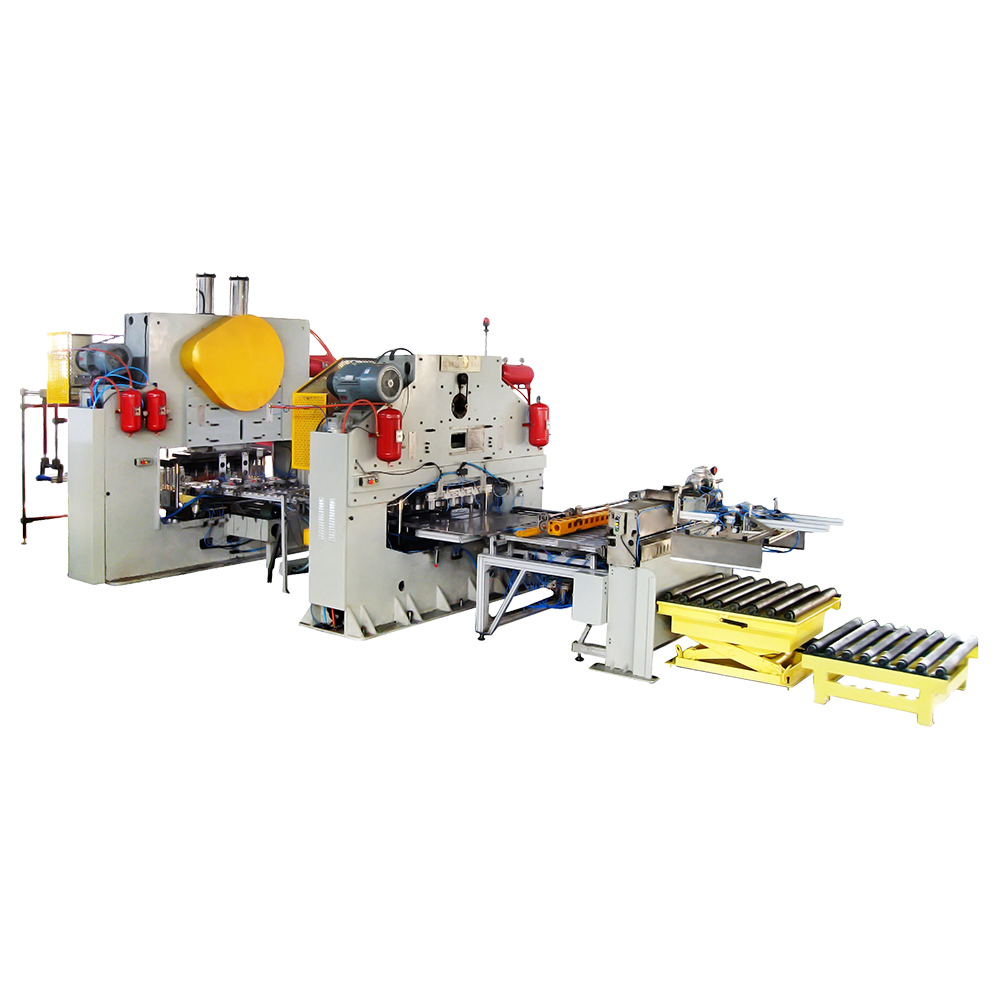
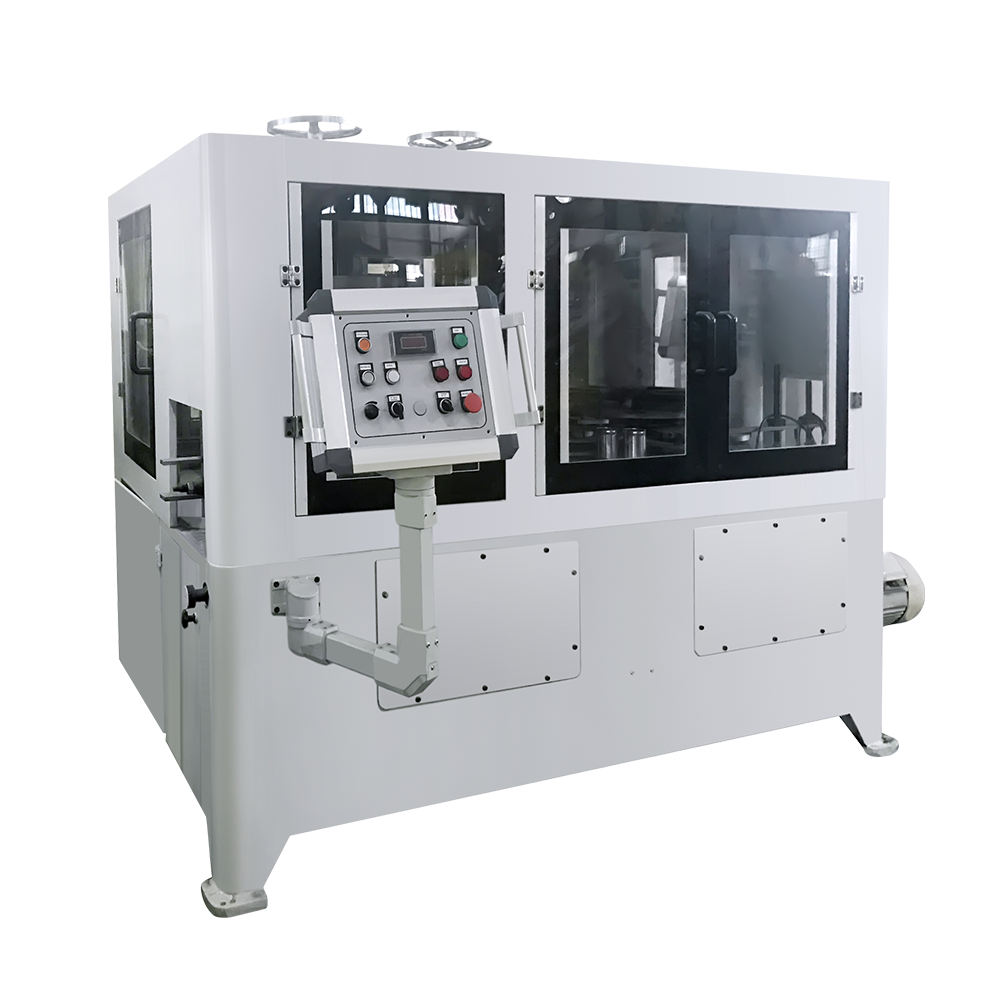 Automatyczna maszyna do produkcji puszek z kołnierzami i kołnierzami Sprzęt do linii puszek do żywności i napojów do automatycznego przewężania, zawijania i zawijania, z wieloma konfiguracjami głowicy i prędkości dla różnych rozmiarów puszek. Zobacz produkt →
Gdy asortyment produktów obejmuje wyższe puszki lub wymaga frezowania przed zszyciem, czterostanowiskowa maszyna do łączenia dodaje dodatkową stację formowania bez drugiej maszyny. Łatwiej jest również zachować spójność zakładek szwów, gdy długość korpusu często się zmienia.
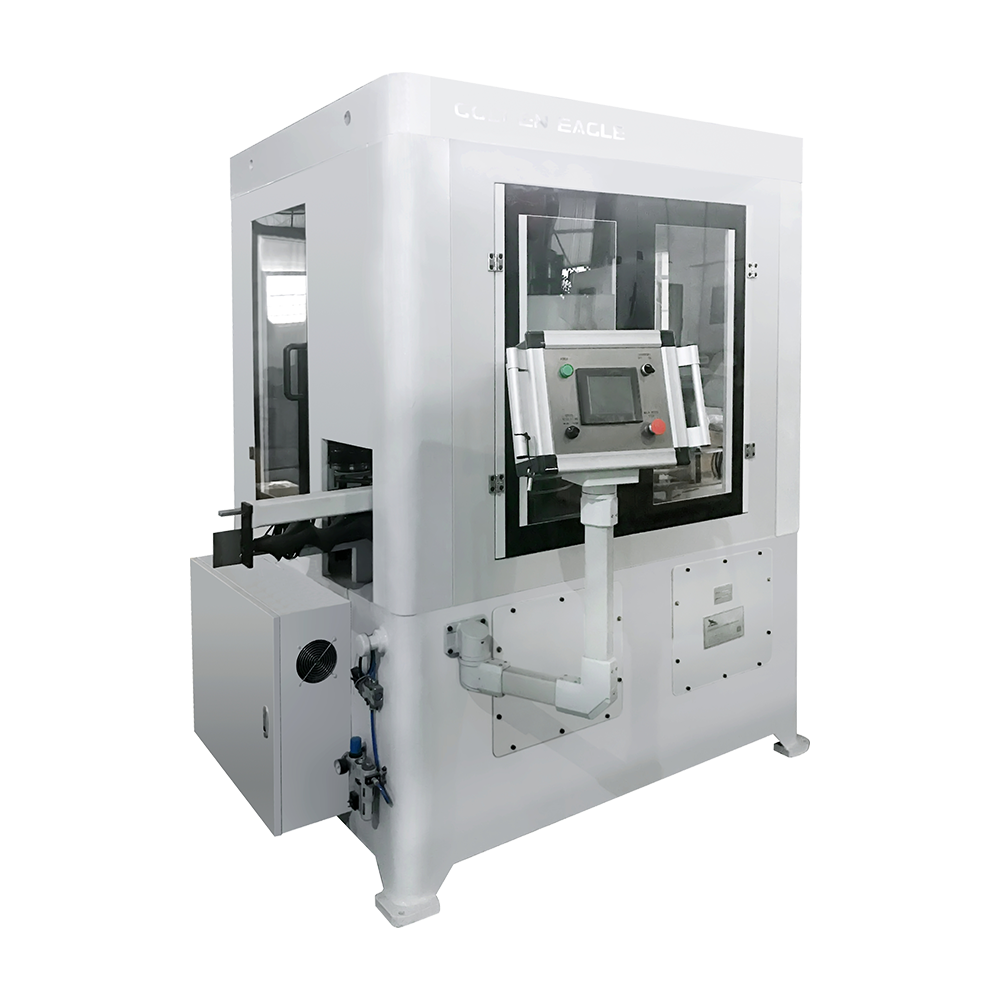
 Maszyna do produkcji puszek z czterostanowiskową szyjką i kołnierzem Dodaje stację formującą dla wyższych puszek lub listew przed zszyciem, pomagając utrzymać nakładanie się szwów przy zmianie długości korpusu. Zobacz produkt →
Spawanie to kolejna krytyczna jednostka. Automatyczna zgrzewarka do puszek o prędkości 500 cykli na minutę wykorzystuje elektrody z drutu miedzianego i kontrolowane zachodzenie na siebie, aby wytworzyć szew boczny, który może przetrwać powlekanie, przewężanie i łączenie bez pękania.
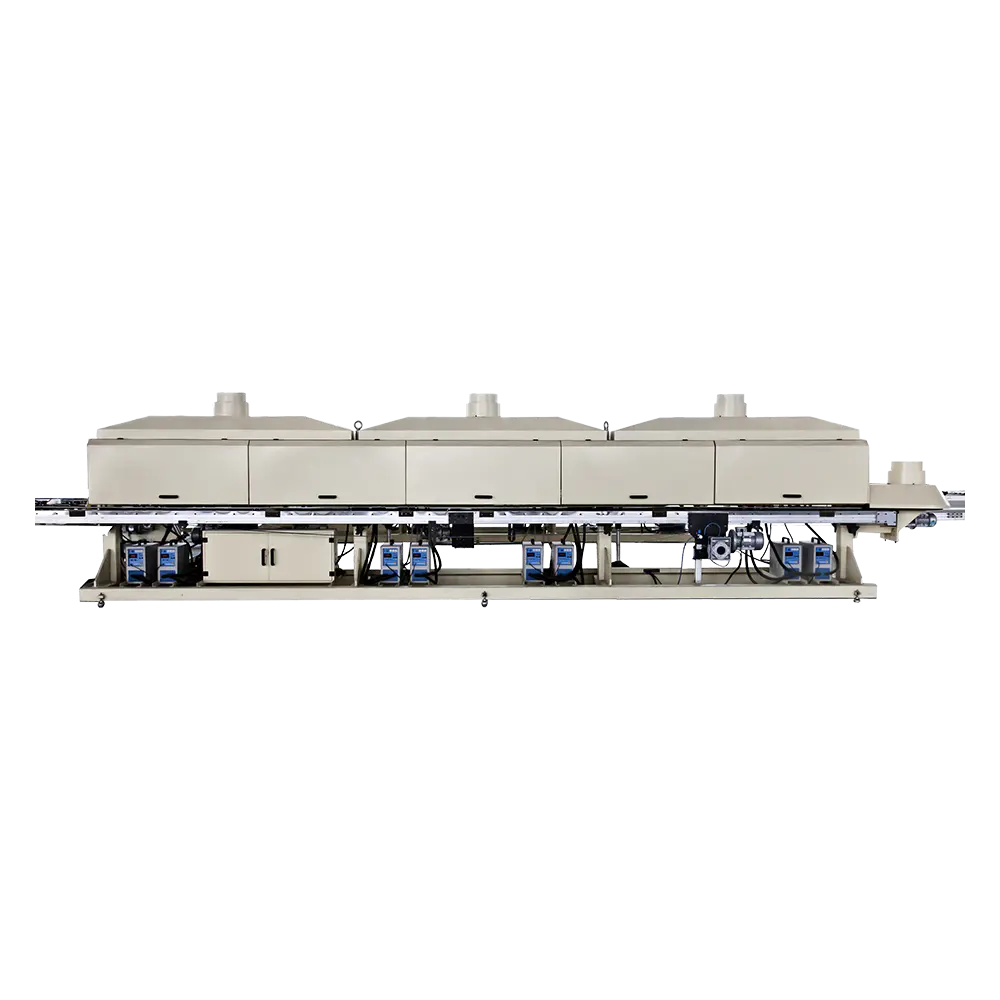
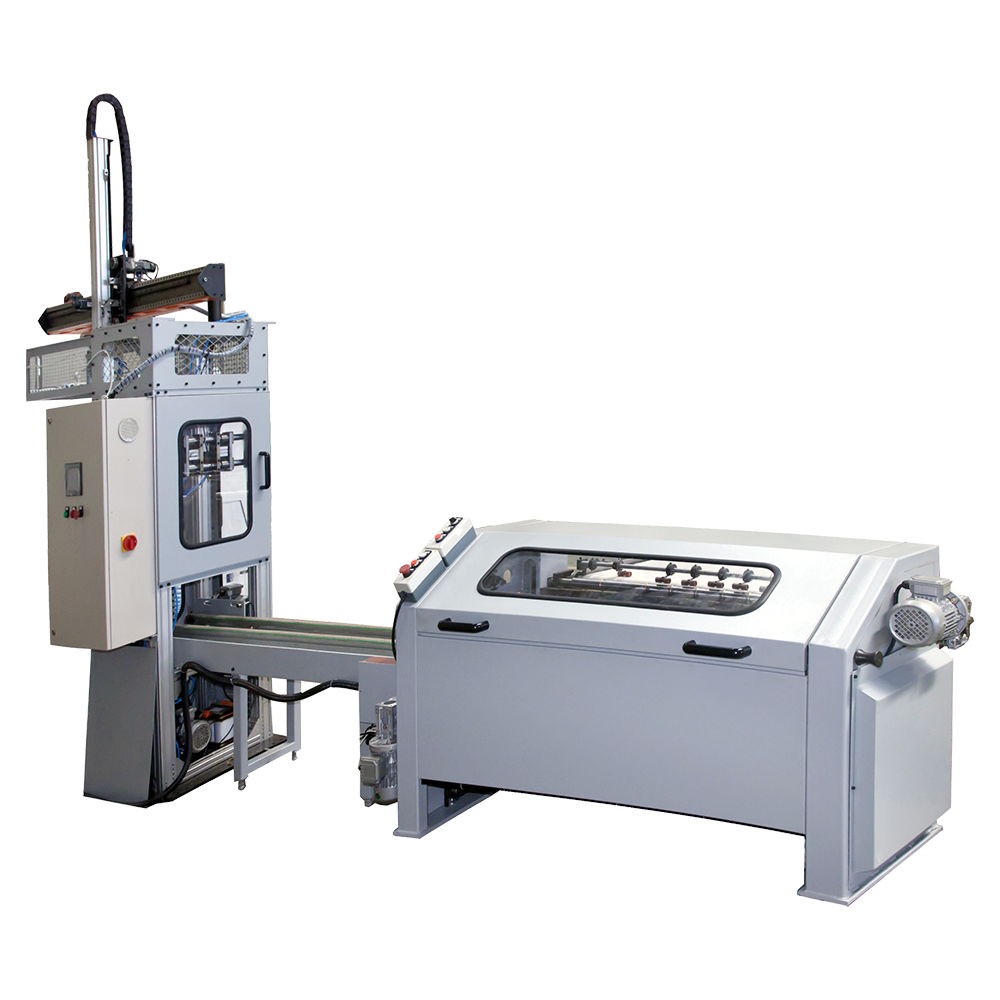
 Automatyczna zgrzewarka do puszek GT10C-500 Szybka automatyczna zgrzewarka do korpusów puszek blaszanych, z wydajnością 500 cykli na minutę i elektrodami z drutu miedzianego zapewniającymi spójne szwy boczne. Zobacz produkt →
Poniższa tabela porównuje trzy popularne konfiguracje. Liczby mają charakter orientacyjny i należy je potwierdzić w porównaniu z rzeczywistymi danymi testowymi producenta dotyczącymi rozmiaru puszki i specyfikacji blachy białej.
| Parametr | Linia półautomatyczna | Automatyczny sumator | Linia dużych prędkości |
|---|---|---|---|
| Grubość blachy | 0,20-0,38 mm | 0,15-0,35 mm | 0,14-0,30 mm |
| Średnica puszki | 52-180 mm | 52-200 mm | 52-300 mm |
| Prędkość znamionowa | 30-60 cykli na minutę | 120-300 kopii na minutę | 300-600 cykli na minutę |
| Czas zmiany | 2-4 godziny | 45-90 minut | 60-120 minut |
| Docelowa tolerancja szwu | /- 0,05 mm | /- 0,03 mm | /- 0,02 mm |
| Operatorzy na zmianę | 4-6 | 2-3 | 1-2 |
Wąskie okienko z blachy ocynowanej nie jest wadą. Linie dużej prędkości często obsługują cieńszą blachę, ponieważ stanowiska formowania i spawania są zaprojektowane tak, aby precyzyjniej kontrolować rozciąganie i dopływ ciepła. Ryzyko wiąże się z zakupem szybkiej linii dla asortymentu produktów, który wymaga częstych zmian rozmiarów, a następnie stratą godzin na zmianę i przezbrajanie.
Koszt kapitału to tylko jedna linia w równaniu zwrotu. Robocizna, przestoje związane z przezbrojeniem, żywotność matrycy i ilość złomów często decydują o tym, czy inwestycja zwróci się w ciągu dwóch czy pięciu lat. Poniższy wykres przedstawia względne profile kosztów i pracy dla trzech konfiguracji.
| Konfiguracja | Typowe wyjście | Względny koszt kapitału | Względny koszt pracy |
|---|---|---|---|
| Półautomatyczne | 30-60 cykli na minutę | ||
| Automatyczny sumator | 120-300 kopii na minutę | ||
| Linia dużych prędkości | 300-600 cykli na minutę |
Linia półautomatyczna może kosztować mniej na początku, ale wymaga czterech do sześciu operatorów na zmianę, a zmiana może zająć pół dnia. W przypadku zakładu produkującego puszki o trzech lub więcej rozmiarach tygodniowo koszty robocizny i przestojów mogą przekroczyć różnicę cen w ciągu 18 miesięcy. Linia dużych prędkości zwraca się tylko wtedy, gdy księga zamówień obsługuje długie serie, a dostawy blachy białej są spójne.
Większość problemów poinstalacyjnych nie jest spowodowana uszkodzoną maszyną. Pochodzą one z niedopasowanego oprzyrządowania, niejasnych kryteriów akceptacji i brakujących części zamiennych. Przed podpisaniem sprawdź następujące punkty:
Bardziej szczegółową listę kontrolną dotyczącą dopasowywania funkcji maszyny do asortymentu produktów można znaleźć w tym przewodniku wybór odpowiedniej maszyny do produkcji puszek .
Maszyna do produkcji puszek to precyzyjne narzędzie, a jego czas pracy zależy od prostego rytmu konserwacji. Codzienne kontrole powinny obejmować docisk rolki zgrzewającej, zużycie elektrody spawalniczej i punkty smarowania. Cotygodniowe kontrole powinny obejmować dyszę do powlekania szwów bocznych, powierzchnię matrycy przewężającej i napięcie paska napędowego.
Posiadanie na miejscu zapasowego zestawu rolek zszywających, zespołu elektrod spawalniczych i kluczowych czujników może skrócić dwudniowy przestój do dwugodzinnej zmiany.
Inżynieria stojąca za niezawodną linią opiera się na latach budowania i serwisowania tych samych rodzin maszyn. Zhejiang Jingying Food Machinery z siedzibą w Zhoushan w Chinach produkuje maszyny i formy do produkcji puszek od 1978 roku. Firma zatrudnia ponad 350 pracowników, wyprodukowano ponad 10 000 maszyn do produkcji puszek i wieczek oraz posiada certyfikaty ISO 9001 i ISO 14001. Zasady projektowania nawiązują do KRUPP, SOUDRONIC i ALFONS-HAAR, z dostosowaniami opartymi na własnym doświadczeniu produkcyjnym.
Asortyment produktów Jingying obejmuje linie do puszek do żywności i napojów, maszyny do puszek mleka w proszku, urządzenia do puszek aerozolowych, maszyny do puszek chemicznych, linie pokryw końcowych, systemy łatwego otwierania, zgrzewarki i formy do pras konwersyjnych. Firma eksportuje do Europy, Azji, Afryki, Ameryki Północnej, Ameryki Południowej i Oceanii. Pełną ofertę wyposażenia można sprawdzić na stronie Zakład produkcyjny Jingying przed zapytaniem o wycenę.
Zakup maszyny do produkcji puszek to decyzja dotycząca wydajności, a nie zakupu katalogowego. Zacznij od rozmiarów puszek, które będziesz produkować w przyszłym roku, grubości blachy białej, którą możesz wiarygodnie pozyskać, oraz czasu wymiany, jaki toleruje Twój portfel zamówień. Następnie dopasuj prędkość znamionową maszyny, tolerancję szwu i pakiet narzędzi do tych faktów. Najniższa cena za maszynę rzadko jest najniższym kosztem za puszkę.
Powiązane produkty
Firma założona w 1978 roku jest jedną z największych dobrze znanych firm w sprawie puszek w kraju i za granicą.
Kategorie produktów
Informacje kontaktowe
Zhongshatou Shenjiamen Zhoushan Zhejiang Chiny
+86-580-3056646